予防保全とは?事後・予知保全との違いと導入手順を徹底解説
製造ラインの突然の停止による納期遅延や莫大な損失は、多くの現場責任者を悩ませる最大の課題です。設備の老朽化や熟練技術者の不足が深刻化する中、突発的な故障を未然に防ぎ、工場の稼働率を維持する手法として「予防保全」の重要性が一段と高まっています。
本記事では、予防保全の基礎概念から、事後保全や予知保全との明確な違い、具体的なメリット・デメリットまでを現場目線で徹底解説します。設備トラブルを防ぎながらコスト削減を実現するためのメンテナンス計画策定ステップも詳しく紐解いていきます。
📌 【この記事の重要ポイントまとめ】
- 要点1:予防保全は故障前に計画的な点検・部品交換を行い、突発停止リスクを最小化する設備管理手法。
- 要点2:壊れてから直す「事後保全」や兆候を察知する「予知保全」と正しく使い分けることで保全費用の最適化が可能。
- 要点3:設備管理システム(CMMS)の導入とTBM/CBMのハイブリッド運用が、安定稼働とコスト削減を両立させる鍵。
【基礎知識】予防保全とは何か?事後保全・予知保全との決定的な違い
予防保全(Preventive Maintenance)とは、機械設備が故障する前に、あらかじめ決められた周期や基準に沿って定期点検・部品交換・清掃を実施し、機能停止を未然に防ぐ保全活動を指します。自動車で例えるなら、車検や定期的なオイル交換に該当する概念です。
設備保全の種類を大別すると、「予防保全」「事後保全」「予知保全」の3つに分類されます。それぞれの違いを正しく理解することが、適切な保全戦略の第一歩となります。
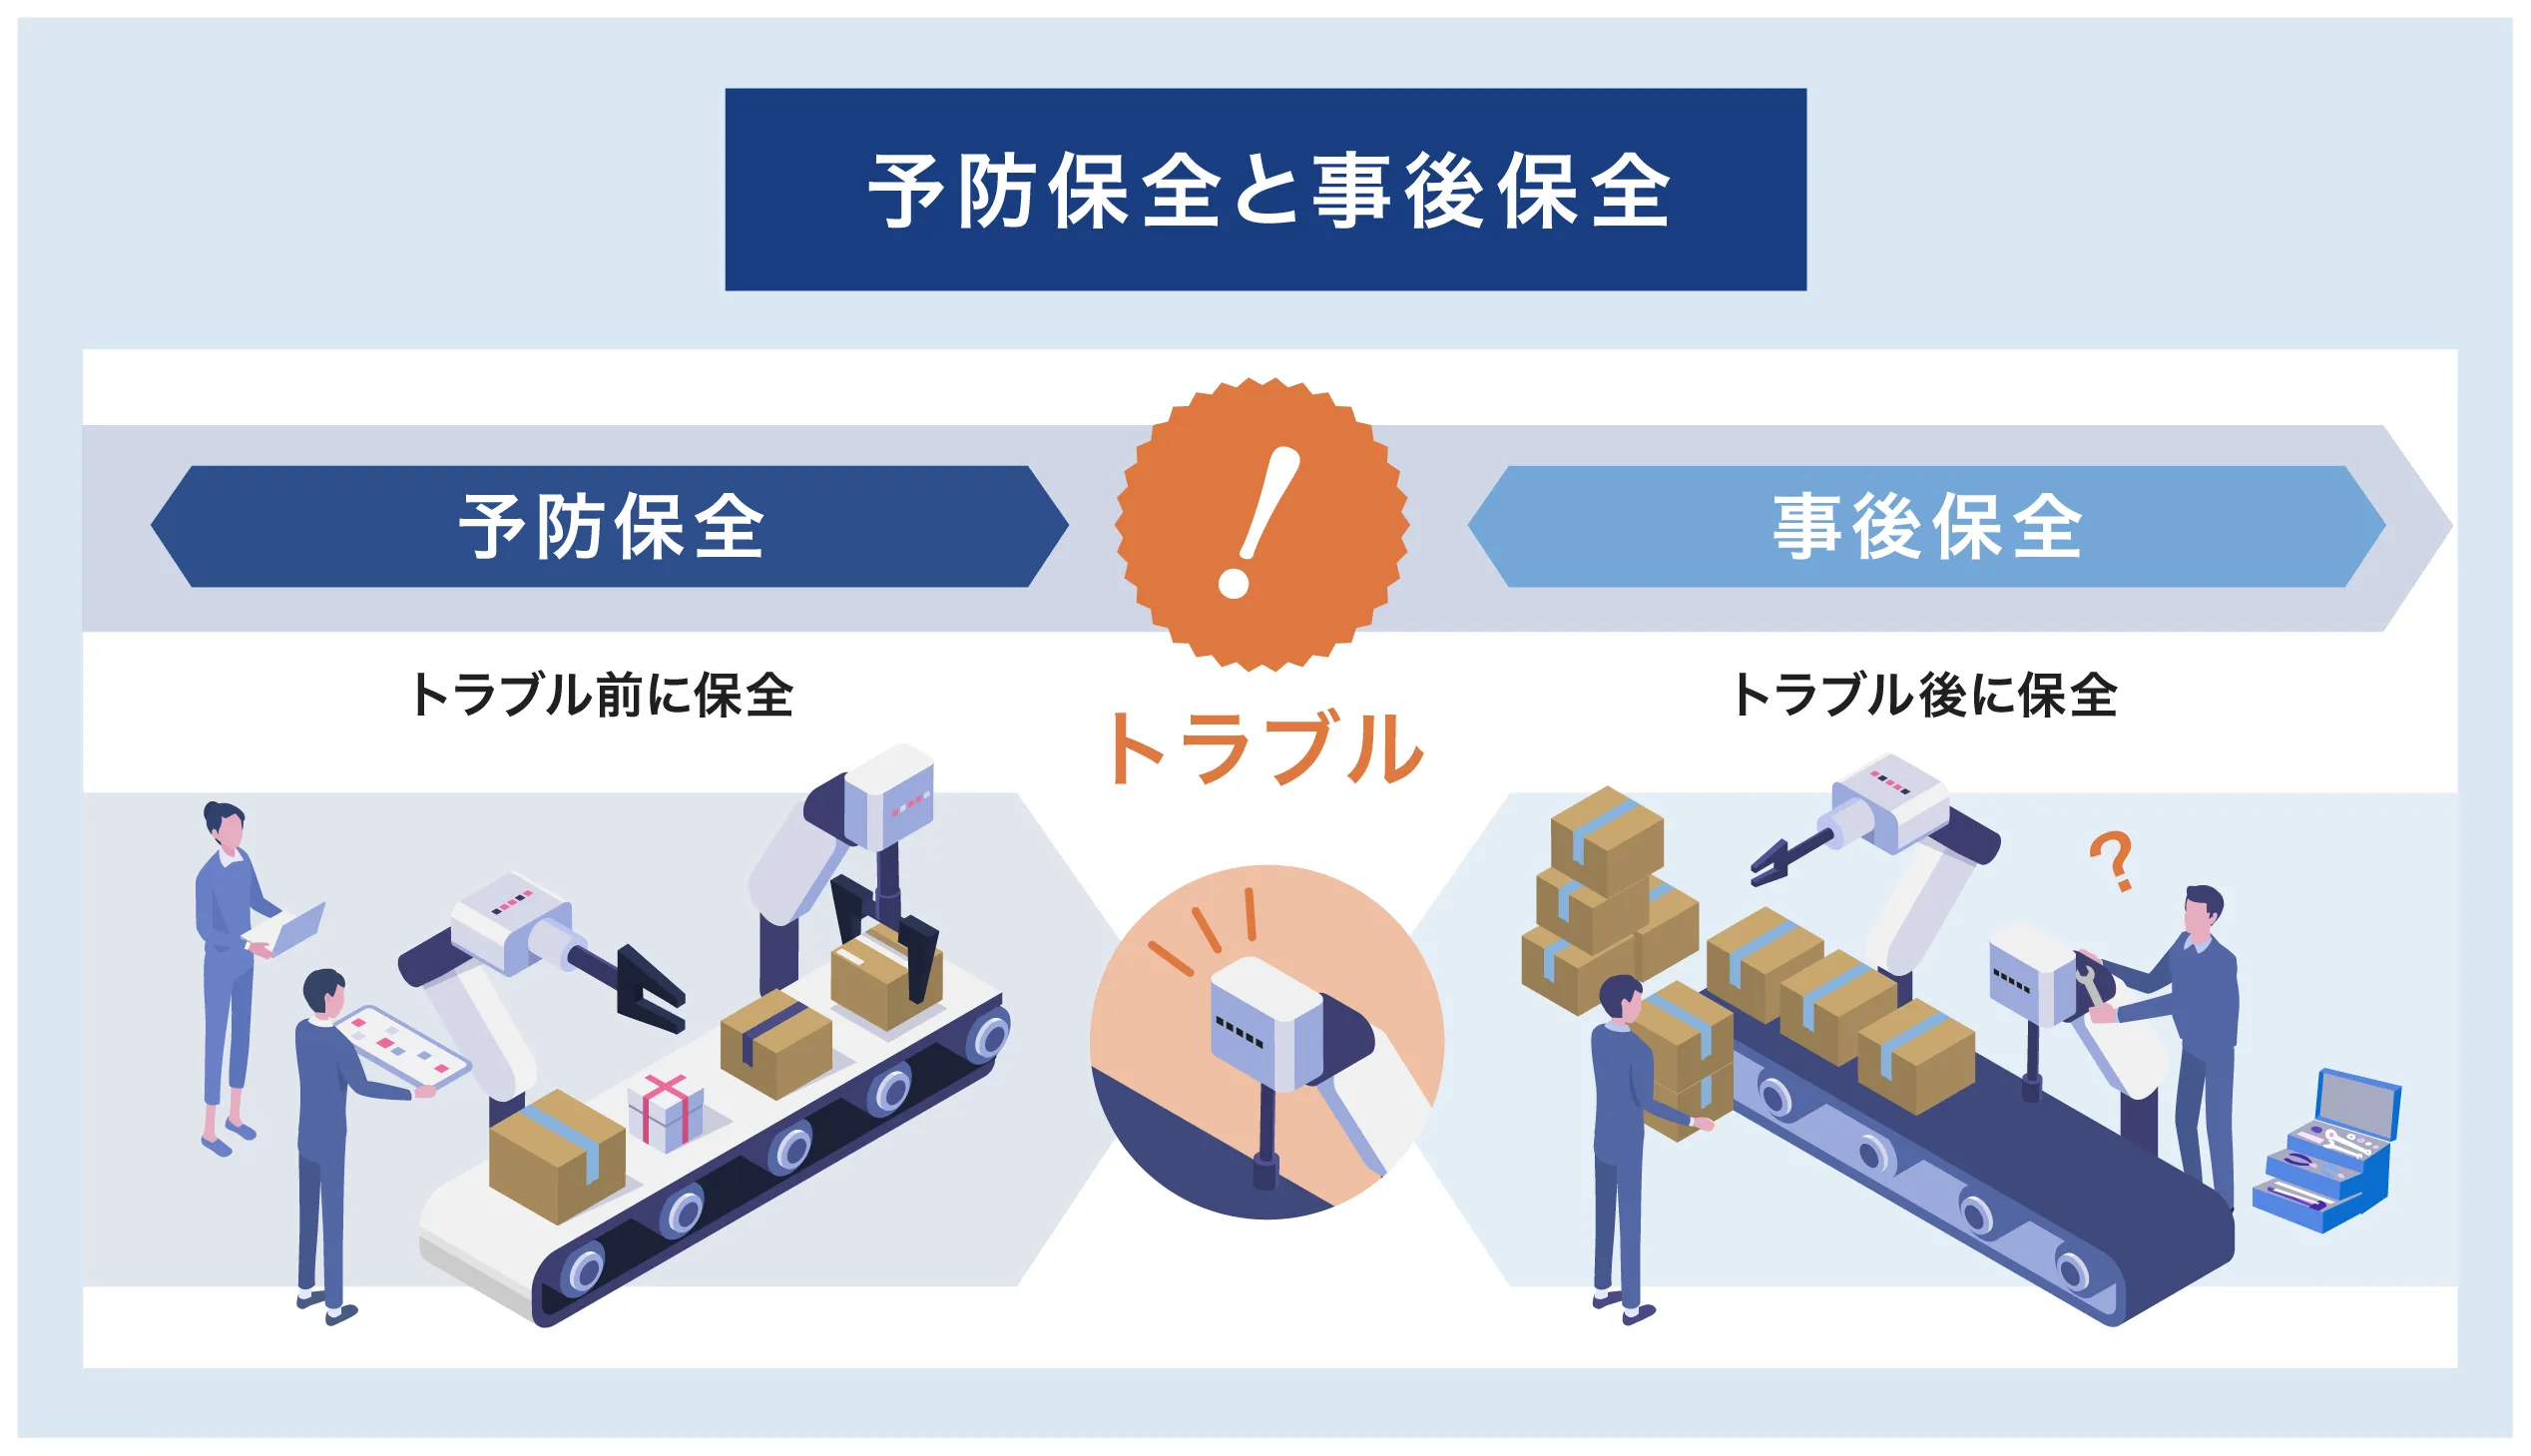
まず、予防保全と事後保全の違いは「故障の前か後か」という介入のタイミングです。事後保全(Corrective Maintenance)は機械が故障・停止してから修理を行う手法で、ライン全体への影響が極めて小さい汎用設備には適しているものの、重要ラインで発生すると数時間〜数日間の操業停止を招き、甚大なダウンタイム損失を被るリスクを抱えています。
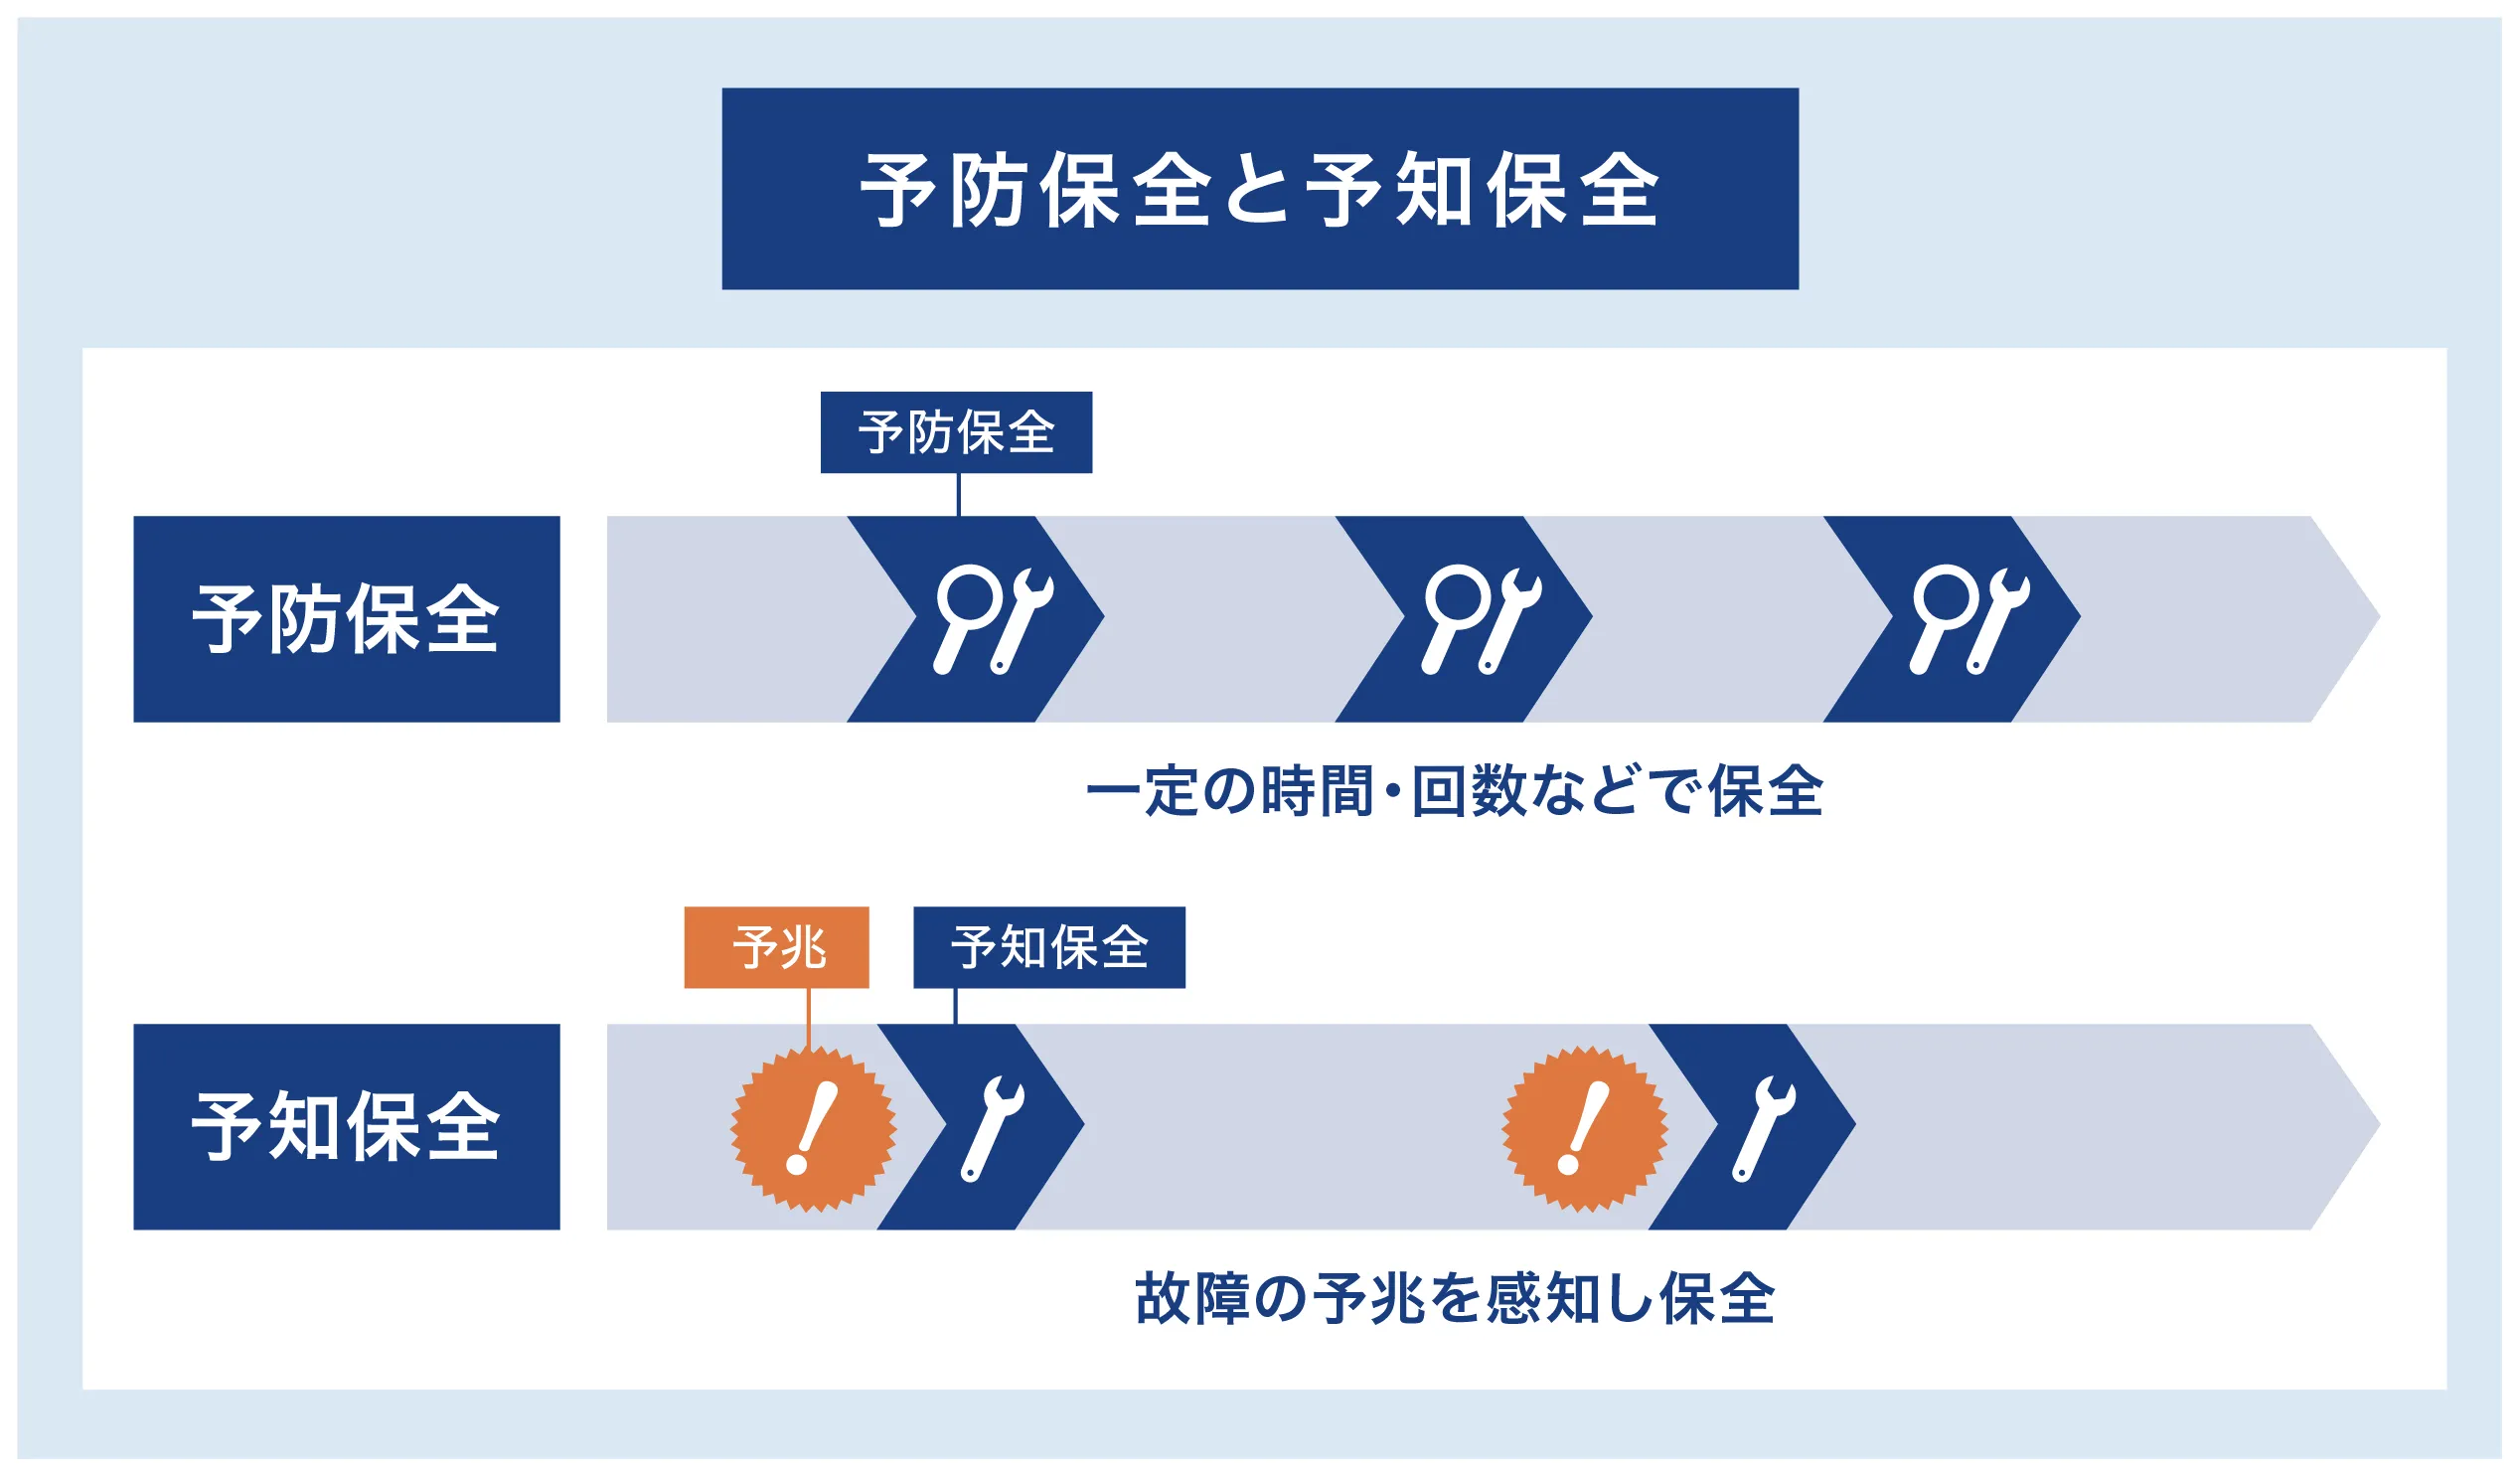
一方、予防保全と予知保全の違いは「計画の立て方と監視方法」にあります。予防保全は稼働時間やカレンダー基準(時間基準保全:TBM)で定期的に手を入れるのに対し、予知保全(Predictive Maintenance)は振動や温度センサーなどを活用して設備の状態を常時モニタリングし(状態基準保全:CBM)、劣化の兆候を検知したタイミングでのみ処置を行います。予知保全は理想的ですが初期投資が大きくなるため、現場の設備重要度に応じた使い分けが不可欠です。
【データ比較】設備保全の種類と費用対効果を徹底検証
各保全方式の特徴、ダウンタイムの発生傾向、およびコストの構造を比較したデータは以下の通りです。
| 項目 | 詳細・数値データ | 一般的な基準・相場 | 編集部の見解・評価 |
|---|---|---|---|
| 事後保全(BM) | 突発故障による平均復旧時間:8〜24時間以上(緊急手配・原因究明含む) | 初期導入コスト:0円(都度修理費のみ発生) | 故障しても代替が効く低リスク設備に限定すべき。主要ラインでの採用は致命傷になり得る。 |
| 時間基準の予防保全(TBM) | 計画停止による点検時間:1〜2時間/回(突発停止率を約60〜70%削減) | 月額・定期部品交換費:設備資産価値の約2〜4%/年 | 製造現場の標準基盤。まだ使える部品を交換する過剰保全リスクに留意が必要。 |
| 状態基準の予知保全(CBM) | 突発停止率:90%以上削減、保全作業時間:約30%圧縮 | IoTセンサー・分析システム導入費:数十万〜数百万円/台 | ボトルネックとなる最重要設備にピンポイントで導入することで、投資回収が極めて早くなる。 |
【メリット・デメリット】突発停止ゼロを目指す現場の損得勘定
製造業における設備トラブル対策として予防保全を推し進めるにあたっては、メリットだけでなく、現場に生じる負荷やコストの裏側も客観的に把握しておく必要があります。
予防保全の最大のメリットは、突発的な設備トラブルを激減させ、工場の稼働率を安定化できる点です。生産計画に合わせた夜間や休日のメンテナンス計画が立てられるため、納期遅延や急な欠員対応のリスクを排除できます。また、機械の急激な破損に伴う作業員の安全災害を防ぎ、設備全体の寿命を延伸できるため、中長期的な設備保全コスト削減に直結します。
一方でデメリットとなるのが、定期点検に伴う計画停止の手間と、消耗品の早期交換によるコスト増です。稼働時間に余裕があっても規定通りに交換するため、摩耗限界に達していない部品を廃棄してしまう「過剰保全」が発生しやすくなります。さらに、日常点検や記録業務が現場オペレーターの業務負荷を圧迫するケースも少なくありません。
【実態検証】製造現場の生の声とトラブル対策のリアル
現場の実態を調査すると、予防保全を運用する製造ラインでは特有の摩擦や運用上の課題が浮き彫りになっています。
工作機械メーカーの保全担当者からは、「以前は金曜の夕方に限ってモーターが焼き付き、週末総出で緊急対応に追われていたが、稼働1,500時間ごとのベアリング交換を義務化してからは突発停止が年間ゼロ件になった」という成功体験が聞かれます。事前の計画立案が現場の心理的負担を劇的に軽減させている好例です。
しかし、別の化学プラント現場では「紙の日報で点検記録をつけていたため、過去の交換履歴が追えず、同じ箇所の点検を二重に行っていた」という声や、「生産目標を優先するあまり、『今回はまだ動いているから』と定期点検を後回しにして大事故につながった」といったリアルな失敗談も散見されます。ルール化だけでなく、現場が無理なく回せる仕組み作りが成否を分けるポイントです。
【具体例と導入手順】CMMSを活用した最新メンテナンス計画の作り方
予防保全を形骸化させず、着実に定着させるための具体的な導入手順は以下の4ステップです。
ステップ1:設備台帳の整備と重要度ランク付け
工場内の全設備をリストアップし、故障時の影響度(停止損失額・納期影響・安全リスク)に応じて「A(最重要)」「B(重要)」「C(軽微)」に分類します。すべてに予防保全を適用するのではなく、A・Bランクを中心に保全計画を組むのが鉄則です。
ステップ2:点検項目と基準サイクルの設定(具体例)
主要パーツごとに、メーカー推奨基準や過去の故障履歴を踏まえた保全基準を策定します。
- 潤滑油・グリスアップ:月1回(劣化・油量確認と補充)
- 駆動ベルト・エアシリンダーパッキン:6カ月ごと(摩耗・亀裂チェックと定期交換)
- 主軸モーター・減速機:1年または稼働5,000時間ごと(振動測定・絶縁抵抗測定)
ステップ3:設備管理システム(CMMS)の導入
点検漏れや属人化を防ぐため、設備管理システム(CMMS:Computerized Maintenance Management System)を活用します。タブレット端末からの点検結果入力、次回メンテナンス時期のアラート通知、部品在庫の自動引当などを一元化することで、保全管理工数を大幅に削減します。
ステップ4:PDCAサイクルの運用と周期の見直し
交換した部品の摩耗状態を記録し、「想定より劣化が遅いパーツは交換周期を延ばす」「トラブルが頻発する箇所は点検頻度を上げる」といった柔軟なチューニングを定期的に実施します。
一般に知られていない盲点とネットの誤解
予防保全に関して最も多い誤解が、「点検項目を増やして頻度を上げれば上げるほど安全になる」という思い込みです。
保全工学の現場では「分解点検による人為的ミスの誘発(乳児死亡故障の再発)」が広く知られています。正常に動いていた機械を点検のために分解した際、ボルトの締め忘れや配線の誤接続、異物混入などが原因で、点検直後に設備が故障するケースは珍しくありません。無駄な分解点検を減らし、外部からの非破壊検査や目視・聴音点検を重視することが、トラブル防止の隠れた鉄則です。
【プロの結論】おすすめできる現場・見送るべき現場の特徴
自社に予防保全をどこまで導入すべきか、判断基準を整理しました。
【積極的に推進すべき現場】
- ライン停止1時間あたりの損失額が数十万円以上に達する量産ライン
- 故障が作業員の重大事故や環境汚染に直結する危険設備を扱う現場
- 設備ごとの故障履歴や稼働データをある程度蓄積できている工場
【事後保全にとどめるべき設備・状況】
- 故障しても予備機へ即座に切り替えが可能な汎用機器(小型ポンプや単独コンベアなど)
- 修理費用が安価で、新品交換の方が点検コストより安く済む消耗品
- 保全担当の人手が極端に不足しており、定期点検の運用自体が現場崩壊を招く恐れがある段階
【予防保全とは】に関するよくある質問(FAQ)
Q1:予防保全と予知保全、どちらを優先して導入すべきですか?
A1:まずは基本となる予防保全(定期点検・清掃・給油のルール化)を徹底するのが先決です。その上で、ライン停止の引き金となる最重要設備に絞ってIoTセンサー等を用いた予知保全へとステップアップするのが、最も投資対効果の高いアプローチです。
Q2:小規模な町工場でも予防保全を導入するメリットはありますか?
A2:大いにあります。少人数体制の現場ほど、突発的な設備トラブルによる納期遅れが死活問題となります。高額なシステムを使わずとも、スプレッドシートや無料の保全管理アプリを用いて「重要機器のオイル交換日・ベルト点検日」を見える化するだけでも十分な故障防止効果が得られます。
Q3:TBM(時間基準保全)からCBM(状態基準保全)へ移行する目安は?
A3:「定期交換している部品がまだ新品同様で廃棄コストが嵩んでいる場合」や、「時間基準で点検しているにもかかわらず突発故障が防ぎきれない重要箇所」がある場合が移行のサインです。
まとめ:今後の動向と失敗しないための判断基準
設備保全の世界は、人手による定期点検を中心とした「時間基準保全(TBM)」から、センサーとデータを駆使する「状態基準保全(CBM)」を組み合わせたハイブリッド運用へと急速に進化しています。
しかし、どれほど技術が進歩しても、「どの設備が止まると事業に致命的な影響が出るのか」を見極める現場の視座が土台にあることに変わりはありません。すべての設備を過剰に守るのではなく、リスクに応じたメリハリのある予防保全計画を構築し、トラブル知らずの高効率な生産体制を確立していきましょう。 (出典: 予防 保全 と は(Yahoo!ニュース))

毎日更新されるトレンド情報を分析・発信中。役立つ裏技やおすすめ情報を分かりやすく紹介します。
